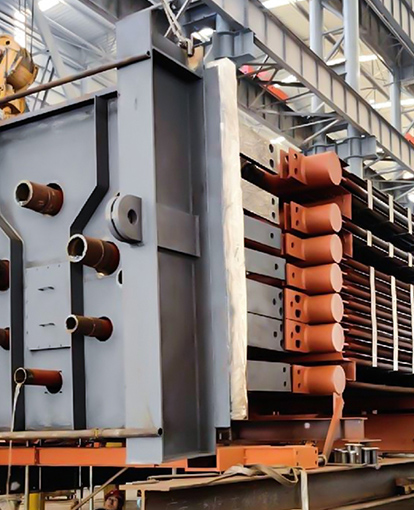
燃焼後回収機能を備えた 250 MW の石炭火力発電所は、毎年 120 万トンから 160 万トンの排ガスを吸収装置を通して送ることができます。通常、吸収体自体は制限事項ではありません。より困難な問題は熱の問題です。排ガスを 140°C から約 45°C に冷却し、リボイラーに 1 時間あたり 100 ~ 150 トンの低圧蒸気を供給し、20 年間の作戦に備えて熱交換表面を清潔で耐食性に保つ必要があります。
このため、炭素回収ユニットは、スタンドアロンのカラムと溶媒パッケージとしてではなく、統合された熱回収システムとして指定される必要があります。燃焼排ガスの冷却、凝縮水の加熱、およびリボイラーの蒸気生成を処理する装置によって、回収プラントがエネルギーペナルティ目標を達成するか、設計ケースで約束されたよりも多くの蒸気を静かに消費するかが決まります。この記事では、これらの熱負荷がどこにあるのか、どのコンポーネントが熱負荷を担うのか、発注書を発行する前に何を確認する必要があるのかについて説明します。
二酸化炭素回収ユニットが最初にサーマルシステムである理由
稼働中の炭素回収装置のほとんどは、水性アミン溶媒を使用しています。再生ステップは最大の連続熱負荷です。溶媒配合、CO2 負荷、ストリッパー圧力に応じて、リボイラーは回収された CO2 1 トンあたりおよそ 2.8 ~ 3.6 GJ を消費します。年間 100 万トンの回収プラントの場合、これは 1 時間あたり 100 ~ 150 トンの飽和蒸気 (通常は 0.3 ~ 0.5 MPa) に相当します。蒸気が既存のタービンサイクルから発生する場合、正味の出力が減少します。補助ボイラーからの燃料の場合、燃料費と排出ガスが追加されます。
3 つの熱負荷がプラントのバランスを支配します。
- 吸収装置前の排ガス冷却と水分除去 (通常は 120 ~ 160 °C から 40 ~ 50 °C まで)。
- キャリーオーバーリスクが低く、安定した圧力と温度でリボイラー蒸気を供給します。
- 希薄溶媒と富溶媒の熱交換と CO2 製品の冷却。これらは溶媒の分解と圧縮エネルギーに影響します。
各任務には異なる装備の答えがあります。共通点は、拡張表面熱交換器と廃熱回収ボイラーが、冷却水や煙突に捨てられるであろうエネルギーを回収できることです。この回収により、回収プラントの蒸気需要が直接相殺されます。
排ガスの冷却と熱回収
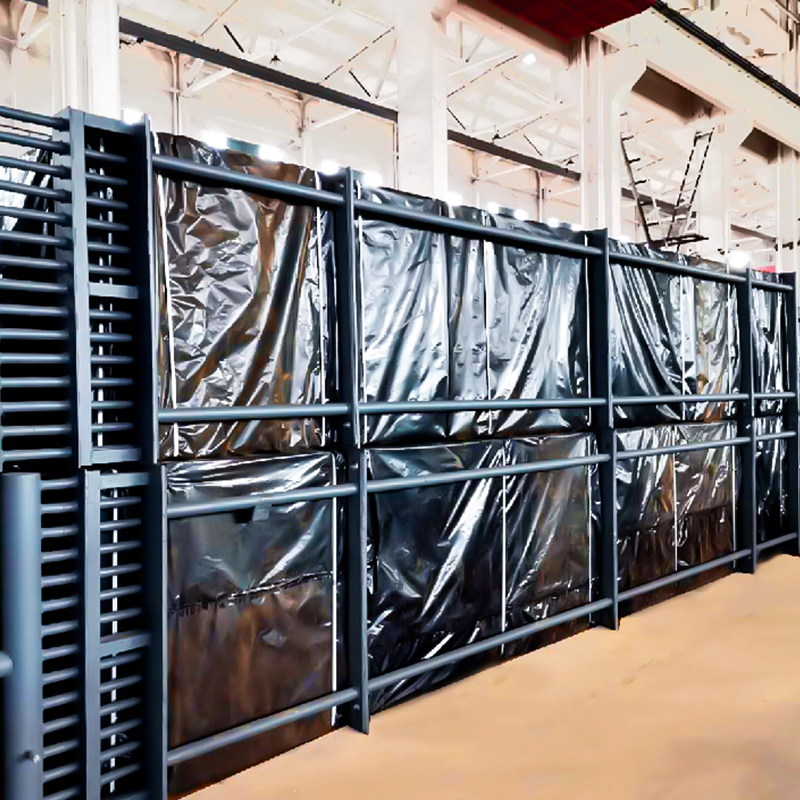 ボイラーテール排ガス用エコノマイザ 入口排ガス温度 | 120~200℃ | |出口煙道ガス温度 | 100~150℃ | |入口給水温度 | 80~120℃ | |出口給水温度 | 150-20... 製品を見る→
捕集装置への入口では、ほとんどのアミン吸収剤にとって排ガスは熱すぎて湿りすぎます。水による直接焼き入れは簡単ですが、処理水を消費し、回収した熱を大気中に送ります。間接熱交換器は、吸収窓へのガスを冷却しながら顕熱を回収します。回収された熱は、ボイラー給水、地域暖房戻り水、または燃焼用空気を予熱できます。
石炭およびバイオマス燃料を燃料とするユニットの場合、排ガス冷却セクションは低温エコノマイザーのように見えることがよくあります。設計上の課題は熱伝達係数ではありません。それは酸露点です。管壁が硫酸露点を下回ると、結露が発生し、腐食が始まります。実際的な解決策は、通常の動作中に金属温度を露点以上に保つか、結露が避けられない場合には ND 鋼、コルテン、ステンレス鋼などの耐食性材料を指定することです。
テールエンド排ガスエコノマイザは、既存の空気予熱器の下流に統合でき、捕捉した熱を利用して給水温度を上昇させたり、低圧蒸気を生成したりできるため、一般的な選択肢です。同じユニットにより、直接接触クーラーの冷却負荷が軽減され、水の消費量と化学薬品の投与量が削減されます。捕獲改修では、これがエネルギーペナルティの一部を取り戻すための最も低コストの方法であることがよくあります。
再生用蒸気供給:HRSGと廃熱ボイラーの役割
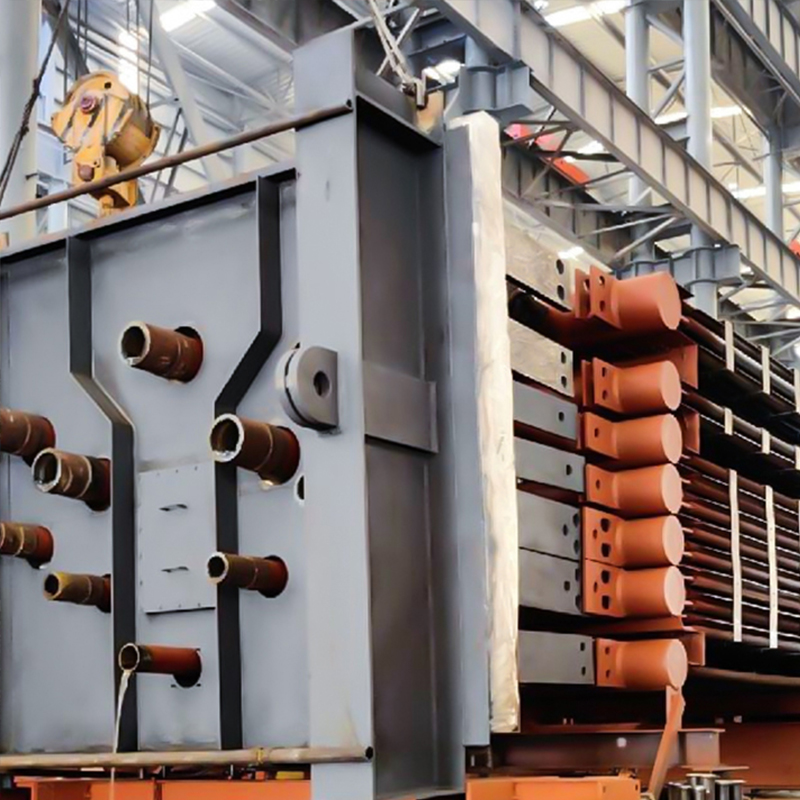 産業用廃熱ボイラー 排ガス量 |320,000 Nm3/h| |入口排ガス温度 |450°C| |出口排ガス温度 |100°C| |蒸気蒸発速度 |3.8-54.5 t/h| |蒸気圧力 |0.... 製品を見る→
炭素回収装置には蒸気が必要であり、リボイラーでもそれを確実に必要とします。複合サイクル発電プラントでは、排熱回収蒸気発生器 (HRSG) が中圧段から抽出蒸気を供給できます。産業現場では、廃熱ボイラーはキルンの排気、プロセスオフガス、またはガスタービンの排気から熱を回収して、必要な蒸気を生成します。選択の重要な問題は、ホストプロセスを混乱させることなく、蒸気源が回収プラントの負荷プロファイルに従うことができるかどうかです。
回収サービス用に設計された廃熱ボイラーは、通常の回収動作と回収バイパスという 2 つの動作モードを処理する必要があります。バイパス中、ボイラーでは燃焼排ガス温度が上昇したり、流量が変化したりすることがあります。制御システム、ドラムのサイジング、および過熱器または蒸発器の表面は、両方に耐える必要があります。リボイラーが飽和蒸気を必要とする場合は、溶媒を汚してストリッパーを損傷する可能性があるキャリーオーバーを避けるために、ボイラーに適切な蒸気スペースと分離器効率を備えた仕様にする必要があります。
ホストプラントにすでに HRSG がある場合、回収ユニットは低圧ドラムまたは抽出からの低圧蒸気を使用できる場合があります。これは多くの場合、新しいボイラーよりも安価ですが、無料ではありません。蒸気はすでにタービン段階を通過しているため、再生に使用すると電力出力が低下します。専用の廃熱ボイラーは、通常なら排出されるストリームから熱を回収し、廃熱ストリームをリボイラーの役割に変えることができる場合があります。
コンポーネントの選択: フィン付きチューブ、材料、および洗浄
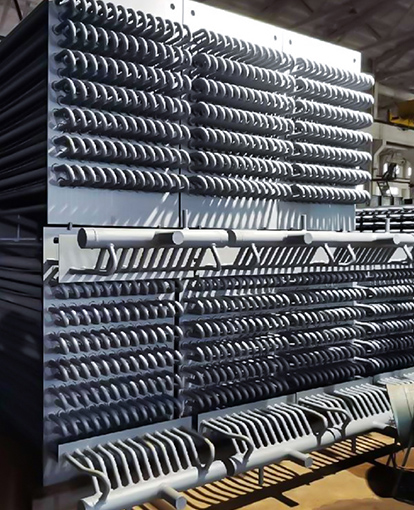
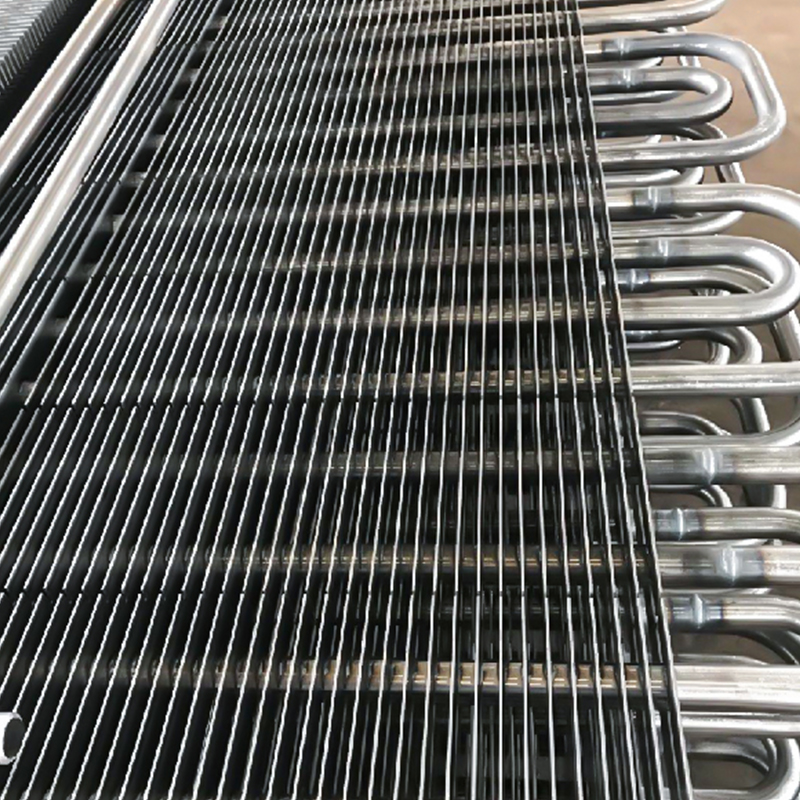 H型フィン付きチューブ チューブ外径 25-65mm チューブ壁厚 ≥3mm フィン寸法 70mm×70mm、75mm×75mm、95mm×89mm など フィン厚さ 0.3-0.4mm フィンピッチ 3-10mm 材質:炭素鋼、ステンレス... 製品を見る→
回収ユニットの排ガス冷却器、エコノマイザー、リボイラー給水予熱器の内部では、管の表面がその役割を果たします。拡張された表面により、圧力エンベロープを増加させることなくガス側の面積が増加します。 H タイプのフィン付きチューブ、スパイラル フィン付きチューブ、滑らかなチューブのいずれを選択するかは、熱伝達、汚れ、洗浄戦略に影響します。
| パラメータ | H型フィン付きチューブ | スパイラルフィン付きチューブ | 滑らかなチューブ |
|---|---|---|---|
| 単位長さあたりの伝熱面積 | 中程度から高程度 | 高 | 低い |
| 灰を含むガス中での耐汚染性 | いいですね。開いたチャネルはブリッジングに抵抗します | 中程度。フィンの隙間を埋めることができる | 良いが設置面積が大きい |
| 洗浄方法 | スートブロワー、水洗い | スートブロワー、丁寧な水洗い | スートブロワー、機械洗浄 |
| キャプチャユニットに標準的にフィット | 排ガスクーラー、エコノマイザー | クリーンガスまたは低汚染負荷 | 高-temperature or abrasive duty |
材料の選択も同じロジックに従います。酸露点を超える温度では炭素鋼が許容されます。金属温度が低い場合は、耐食グレードまたは保護コーティングを検討してください。チューブとヘッダーの接合部は重要な溶接部です。わずかな漏れでも溶媒ループを汚染したり、腐食を促進するコールド スポットを作成したりする可能性があるため、熱サイクル下でも漏れを防止する必要があります。
汚れや掃除のアクセスはレイアウト段階で決定する必要があります。熱と物質のバランスでは効率的であるように見える捕捉ユニットでも、すす吹き込みレーンがブロックされたり、予想される灰の負荷に対してチューブのピッチが狭すぎたりすると、数か月以内に熱伝達性能が 10 ~ 15% 失われる可能性があります。 H タイプのフィン付きチューブは、直線状のチャネルの方が密な螺旋状のフィンよりも掃除が簡単であるため、石炭由来の排ガス用によく選択されます。
調達およびエンジニアリングのリスクチェック
二酸化炭素回収装置の熱交換器と廃熱ボイラーは圧力部品です。それらは、認識されたコードに合わせて設計、溶接、検査され、文書化されなければなりません。ほとんどの国際プロジェクトでは、コンポーネントと管轄区域に応じて、ASME ボイラーおよび圧力容器コードのセクション I またはセクション VIII が適用されます。 ISO 9001 および ISO 3834-2 は、品質管理と溶接製造のフレームワークを提供します。圧力部品のコンプライアンスの実践的なチェックリストについては、これを参照してください。 エンジニアのための ASME 圧力部品コンプライアンス ガイド .
契約を締結する前に、次の 3 つの質問をしてください。
- サプライヤーは熱定格と機械設計を一緒に行うことができますか? それともデータシートを製造業者に渡しますか?回収装置では多くの場合、敷地スペースが狭く、排ガスの状態が変化します。入熱チェックを実行し、プロジェクト図面を製造図面に変換できるサプライヤーは、インターフェースのリスクを軽減します。
- 溶接・検査計画はどのようなものですか?自動溶接ラインと X 線写真または X 線リアルタイム画像処理は、マーケティングの詳細ではありません。チューブとヘッダーの溶接部がヘリウム リーク テストに合格し、熱サイクルに耐えられるかどうかを判断します。
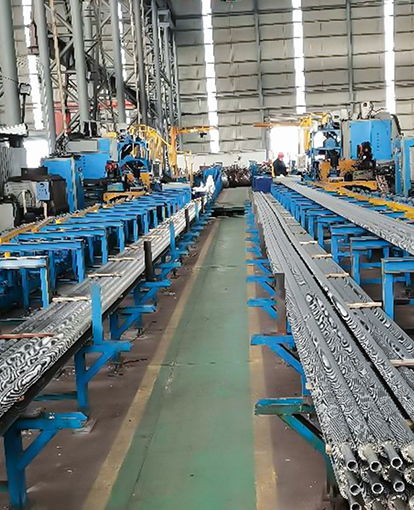
- 納期と容量の証拠は何ですか?大規模な EPC プロジェクトにはトン数の可視性が必要です。年間生産量が 20,000 トンを超え、電力、石油化学、重工業の経験を持つ製造業者は、通常、小規模な工場よりもスケジュールの変更をうまく吸収できます。
また、技術的な入札を明確にする前に、メーカーのエンジニアリングの背景と輸出経験をレビューするのにも役立ちます。複数の管轄区域にまたがるプロジェクトの場合、文書パッケージ、材料のトレーサビリティ、サードパーティ検査の調整が熱設計と同じくらい重要です。 50 か国以上に納入したサプライヤーは、これらの要件に対する手順がすでに整備されている可能性が高くなります。レビューできます メーカーのエンジニアリングおよび製造の背景 事前資格審査プロセスの一環として。
炭素回収ユニットは熱統合に成功するか失敗します。吸収装置と溶剤が最も注目を集めますが、排ガス冷却器、エコノマイザ、廃熱ボイラー、フィン付きチューブの表面によって、リボイラーが実際に必要とする蒸気の量と、プラントのエネルギー損失をどれだけ回収できるかが決まります。熱仕様を早期に開始し、酸露点と汚れのマージンをレイアウト内で見えるようにし、規格への準拠、溶接品質、および大規模な EPC 納入の能力を実証できる圧力部品のサプライヤーを選択します。うまく機能すると、熱回収装置は回収ユニットのアドオンではありません。これは、キャプチャ ユニットを経済的に持続可能なものにする部品です。