産業用熱伝達
120 t/h のガス焚きボイラーでは、エコノマイザーから出る排ガスは 145 ℃近くにあります。そのエコノマイザーをバイパスすると、同じスタックは約 260 ℃で動作します。この 115 K の差を埋めるには、プラントが稼働する 1 時間ごとの燃料代の約 5 パーセントの価値があります。
このギャップこそが産業用熱伝達の仕事の本質なのです。珍しい合金や新しい熱力学が問題になることはほとんどありません。問題となるのは、表面積、ガス速度、汚れ許容量、およびダクト内の金属が存在する場所です。これら 4 つを正しく実行すれば、シンプルなデザインが、6 週間でしっかりと機能するエレガントなデザインよりも優れたパフォーマンスを発揮します。
以下のセクションでは、プロジェクトが承認されるか保留されるかを決定するメカニズム、ハードウェア、選択手順、および番号について説明します。
産業用熱伝達が実際にカバーするもの
産業用熱伝達 is the controlled movement of thermal energy between a hot stream, a cold stream and the metal separating them, and in heavy industry the hot stream is almost always flue gas on its way to the stack.
定義: 工業用熱伝達とは、燃焼ガス、プロセス排気、または蒸気から熱を有用な流体に移動させる表面と流路の設計であり、装置の費用を支払うのに十分な速度で、管壁を腐食限界以上に保つのに十分な穏やかさで行われます。
3 つのメカニズムがその役割を分担します。炉の領域である約 800 ℃ 以上では放射線が支配的になります。 400℃における 3 mm の炭素鋼壁の抵抗は無視できるほどであるため、チューブ壁を通る伝導がボトルネックになることはほとんどありません。ガス側の対流がダメージを与えます。
10 ~ 15 m/s のきれいな排ガスでは、およそ 30 ~ 60 W/m2K の膜係数が得られます。同じチューブの水または蒸気側は 1000 W/m2K 以上で動作します。抵抗が直列に追加されるため、問題の約 90% はガス側にあり、下流側の設計上のすべての決定はその 1 つの事実に基づいて行われます。
1% スタック温度が 20 K 低下するごとのおよその燃料節約量
4~8倍 H型またはスパイラルフィンによる外面追加
18-30 エコノマイザーの改造による通常の単純な投資回収は数か月で済みます
実際の結果は単純です。ガス側の領域を追加し、ガス速度をフィンをこするのに十分な速度に保ち、浸食を避けるのに十分な速度に保ち、チューブの壁が水温近くになることを受け入れます。それ以外はすべて詳細です。
熱伝達率を決定する表面
ガス側の表面は、熱回収設計の勝敗が決まるため、フィン付きチューブ、エコノマイザーバンク、HRSG モジュールは、表面密度、ガス速度、汚れ耐性という同じ 3 つの数値に基づいて判断されます。
| 要素 | 典型的な義務 | ガス側出口 | 支配的なリスク |
| ベアチューブバンク | 小型エコノマイザーまたは空気予熱器 | 180~220℃ | 低い表面密度、大きな設置面積 |
| H型フィン付きチューブ | 灰を含む排ガスのエコノマイザ | 150~190℃ | フィンペア間のアッシュブリッジ |
| スパイラルフィン付きチューブ | クリーンガスエコノマイザー、HRSGエバポレーター | 120~160℃ | 露点付近でのフィン根元腐食 |
| HRSG モジュール | 複合サイクル排気 | 80 ~ 100 C スタック | アテンパレーターとドラムの熱応力 |
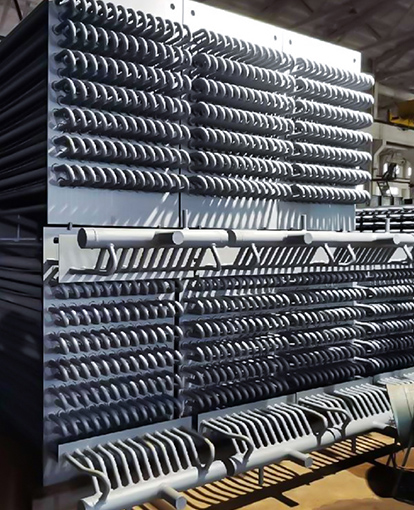
H タイプのフィンはペアで溶接され、その間に直線のガス レーンが設けられています。そのため、高密度のスパイラル バンクを塞ぐことになる石炭やバイオマス灰にも耐えることができます。スパイラルフィンはメートル当たりの面積が大きくなり、クリーンガス中での性能が向上しますが、掃除が難しく、コールドスポットの許容度がはるかに低くなります。
最も見落とされがちな詳細はフィンの効率です。高温での長くて薄いフィンは、その長さに沿って伝導性が低下するため、有効面積は幾何学的面積よりも小さくなります。データシートにフィン効率の数値が記載されていない面積が記載されている場合は、価格を比較する前に問い合わせてください。別途メモ フィン付きチューブが熱伝達効率を高める仕組み では、曲面計算について詳しく説明します。
 高効率の熱伝達を実現するH型フィン付きチューブ 高周波溶接された H 型フィンは加熱面積を増やし、防塵効果があるため、熱伝達オプションを比較する前にフィン効率を確認する価値があります。 製品を見る→
経験則: 灰がベタベタしている場合は、余裕のある最も広いガスレーンを持つフィンのジオメトリを選択し、フィンのピッチを密にするのではなく、より深いバンクで失ったエリアを取り戻します。
実際に熱が逃げる場所
ほとんどのプラントは 3 つの場所で回収可能な熱を失います。それは、煙突、改造後に再断熱されなかった高温表面、および戻される代わりに廃棄されるブローダウンまたは凝縮水です。
回復する価値がある
- 全負荷時で 180℃ を超える排ガス
- 蒸気流量の 5% を超える連続ブローダウン
- 90℃以上で戻る凝縮水
- 24時間365日稼働するヘッダーでのスチームトラップ損失
通常は価値がありません
- バッチプロセスによる断続的な排気
- 酸露点以下で腐食代のないガス
- すでに 50 ℃ の皮膚温度を下回っているラインの表面損失
- 独自のポンプと制御ループが必要な小規模なストリーム
2 つの数値が、ガス温度をどこまで押し上げることができるかを決定します。酸露点が下限を設定します。1 ~ 2 パーセントの硫黄燃料では、水蒸気と SO3 が 120 ~ 150 ℃の間でフィン上で凝縮し始めます。ピンチポイントは蒸気発生の実際的な限界を設定し、通常はガスの流出と蒸気の飽和の間の 8 ~ 15 K です。
フィールドノート: 12 K の低いガス出口は、紙の上では効率が良いように見えますが、フィンの根元が年間 300 時間露点下に置かれた場合、燃料の節約が達成されるずっと前にチューブが交換されることになります。
ガスの温度が約 500℃ を超える場合、エコノマイザーは完全に間違ったツールになります。その義務は、蒸気を生成したりプロセス流体を加熱したりする廃熱ボイラーに属しており、その決定はガスデータよりもはるかにプラントの蒸気バランスによって決まります。
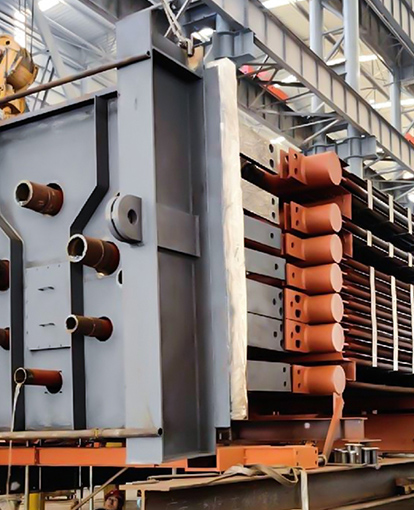
 高温排ガス回収用産業廃熱ボイラー エコノマイザ範囲を超える排ガスの場合、このボイラーは熱を回収して蒸気を生成し、粉塵、腐食、変動源に適応します。 製品を見る→
任務に応じた装備のマッチング
機器の選択は、まずガスの状態、次に蒸気または水の需要に従います。その逆は決してありません。
- ガス データ: 流量、温度、組成、粉塵負荷、露点、およびこれら 4 つすべてが夏と冬の間でどのように変化するかを修正します。
- 目標出口温度は、理論上の最適温度ではなく、腐食マージンを考慮して設定してください。
- クリーンガスの場合は約 0.005 ~ 0.01 m2K/W、石油燃焼またはバイオマスの場合はその 2 ~ 3 倍という、正直な汚れ係数で表面のサイズを決定します。
- レイアウトと接続を確認します: ダクトスペース、ファンヘッド、ドラムの高さ、バイパスの配置、および清掃のための物理的なアクセス。
ステップ 3 と 4 では予算が失われます。クリーンな作業に適したサイズでスートブロワーなしで設置されたユニットは、2 年以内に予定外の停止が必要になり、後からユニットを追加するコストは、通常、安価な設計と優れた設計の価格差を超えます。
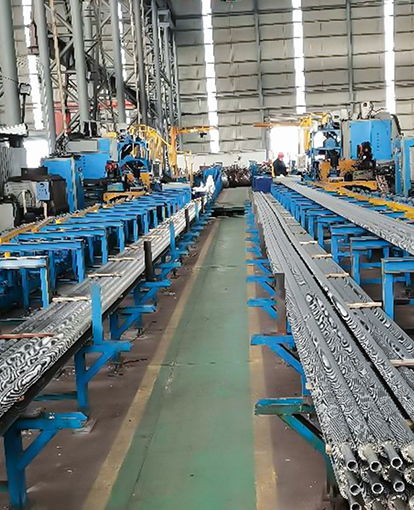
EPC 作業では、熱設計と同じくらいインターフェイスが重要です。ダクト移行部、伸縮継手、支持鋼材、計器類はすべて、製造開始前に 3D で解決する必要があります。そのため、社内で図面を変換して入熱を検証できるサプライヤーは、単にトン当たりの価格を安く見積もるサプライヤーよりもプロジェクトの時間を節約できます。 会社概要 エンジニアリング範囲をさらに詳しく説明します。
 ボイラーテール排ガスエコノマイザー ボイラーの排煙熱を回収して給水を予熱し、燃料使用量を削減し、石炭、ガス、石油、バイオマス、または廃熱ボイラー システムに適合します。 製品を見る→
効率が 3% 向上しても、四半期ごとに清掃停止を強制する設計は改善とは言えません。熱伝導アタッチメント付きの保守契約です。
コミットする前に経済学を読んでください
産業用熱伝達装置の投資回収率は、熱効率の小さな差ではなく、年間稼働時間と燃料価格によって決まります。
8000時間/年 14ヶ月
6000時間/年 19ヶ月
4000時間/年 28ヶ月
2000時間/年 56ヶ月
スタック温度を 20 K 下げると、メンテナンスと停止コストが発生する前に、MMBtu あたり約 6 米ドルのガスを数か月で簡単に回収できます。
ケースが検討会議を通過できるかどうかは、次の 3 つの入力によって決まります。
- ネームプレート時間ではなく、現実的な負荷での動作時間。
- 機器の耐用年数全体にわたる燃料コスト。感度チェックは現在の価格の半額で行えます。
- 清掃および点検にかかる費用(停止日数を含む)。
圧力部分のコンプライアンスを早期に追加します。 ASME または PED の文書、材料トレーサビリティ、サードパーティ検査によって熱設計が変更されることはほとんどありませんが、図面が凍結された後に納期が引き上げられると、納期が数か月遅れる可能性があります。
簡単に説明すると、効率の数値を比較する前に、ガスを測定し、露点、汚れのサイズを考慮し、稼働時間を確認します。
よくある質問
エコノマイザと排熱回収ボイラの違いは何ですか?
エコノマイザは、通常 200 ~ 400 ℃の煙道ガスを使用して、相を変化させることなく給水を加熱します。排熱回収ボイラは蒸気を生成し、通常、エコノマイザ、蒸発器、過熱器セクションを 1 つのケーシング内に備え、ガス タービンまたは高温プロセスからの排気を回収します。
スタック温度はどれくらいを目標にすればよいですか?
酸露点とピンチ点が許す限り低い。低硫黄ガスの場合、これは多くの場合 120 ~ 150 ℃ です。高硫黄燃料油の場合、耐食フィンが指定されていない限り、温度は 160℃ 以上になることがあります。
フィン付きチューブの汚れを防ぐにはどうすればよいですか?
フィンのタイプを灰に合わせ、ガス速度を 8 ~ 12 m/s の範囲に保ち、管壁に届く十分なレーンを備えたスートブロワーを設置します。灰がベタベタする 300℃ 以下では、広いガスレーンを備えた H タイプのフィンがより安全な選択です。
既存のダクトに熱回収装置を後付けできますか?
はい、ファンヘッドとダクトのスペースが許せば可能です。ほとんどの改造にはターンダウンとクリーニングのためのバイパスが必要であり、0.5 ~ 1.5 kPa の余分なドラフト損失は通常、ファンのアップグレードまたはより高いスタックで支払わなければなりません。
熱設計は、面積、速度、清浄度の間の妥協点です。 2 つ選択すると、3 つ目は後で請求されます。