スチームスパージャーは、支柱に叩きつけられる直前までは安価なパイプであり、その時には通常、スパージャーが置かれているタンクが生産ラインに供給されます。
20 立方メートルのタンクを 45 分間で 15 ℃ から 80 ℃ まで上げる必要があるとします。デューティは約2,000kWです。 6 bar g では、凝縮水がタンク温度近くに残るため、顕熱が考慮されると、1 kg の蒸気が約 2,400 kJ を放出するため、スパージャーは約 3.0トン/時 で通過する必要があります。この 1 つの数字によって、パイプが存続するために必要な口径、穴の数、速度が決まります。
サイズが小さすぎると、バッチが温度に達しません。サイズが大きすぎると、数シーズン以内にパイプが笛を吹いたり、振動したり、穴の列の間で亀裂が入ったりします。
スチームスパージャーの機能
スチーム スパージャーは直接接触ヒーターです。液体で満たされた容器に挿入された穴の開いたパイプで、そこを通じて蒸気が注入され、液体自体に凝縮されます。
定義: スパージパイプとも呼ばれるスチームスパージャーは、タンクまたは容器の液面下に排出する穴のあいた蒸気注入パイプです。熱は金属壁を通過するのではなく、気泡界面での直接凝縮によって移動します。
熱伝達のしくみ
蒸気は高速の噴流として各穴から出て、潜熱が周囲の液体に伝わるにつれて泡となって崩壊します。蒸気と製品を隔てる壁がないため、注入点での効率は 100% に近くなります。制約は別のところにあります。凝縮水によってバッチが希釈され、液体は供給圧力で蒸気の飽和温度を超えることができず、混合エネルギーはジェット自体から供給されなければなりません。
スパージャーが使用される場所
- 食品および飲料工場のタンクの洗浄、すすぎ、定置洗浄
- 金属仕上げにおける部品洗浄およびリン酸塩処理浴
- ボイラー給水脱気装置および復水タンク
- 水処理および中和池
3.0 t/h 20 m3 タンクを 6 bar g で 45 分で蒸す
4~8mm 一般的なスパージ穴の直径
300mm 水線より下の最小限の浸水
ほとんどのスパージャーは 2 ~ 8 bar g の蒸気で動作し、500 kg/h ~ 15 t/h の速度で通過するため、設計範囲は広いですが、故障モードは一貫しています。
スパージャーのサイズ設定: 蒸気負荷、ボアおよび穴の面積
スパージャーのサイジングは 3 つの数値に集約され、騒音や振動を含む他のすべての数値は、蒸気の質量流量、スパージ パイプの内径、および穴の総面積の 3 つの数値に基づいて決定されます。
蒸気の流れはエネルギーバランスから生まれます。液体の質量とタンク壁の水当量に比熱と温度上昇を掛け、加熱時間で割って kW を求め、次に蒸気 1 キログラムあたりが放出する熱で割ります。供給圧力での潜熱と凝縮液が液体温度に下がる途中で放出する顕熱です。
蒸気流量(kg/h) = 3600 x デューティ(kW) / (潜熱顕熱)
6 bar g では、分母はおよそ 2,400 kJ/kg になります。 3 bar g では約 2,250 kJ/kg に低下し、スパージャーは同じ負荷に対して約 7% 多くの蒸気を必要とします。タンク表面からの熱損失を考慮して 5 ~ 10 パーセントを追加します。
| パラメータ | 代表値 | なぜそれが重要なのか |
| パイプ内の蒸気速度 | 20~25m/秒 | 高くすると騒音と浸食が発生し、低くするとパイプが大きすぎることを意味します |
| 穴出口速度 | 25~30m/秒 | ジェットを安定に保ち、振動を制限します |
| 穴径 | 4~8mm | 小さな穴はスケールで塞がれ、大きな穴は不均一に加熱されます |
| 水没 | 300mm minimum | 浅い穴が飛び散って枯れる |
| タンク床上の隙間 | 100~200mm | スラッジの巻き込みやスラッギングを回避 |
| ターンダウン | 3:1 ~ 5:1 | これ以下ではパイプに沿った分布が不均一になります |
穴のパターンとレイアウトのルール
穴のパターンによって、タンクが均一に加熱されるか、一方の端からもう一方の端まで 10 ~ 15 ℃の温度勾配が生じるかが決まります。
- 最大蒸気流量からの口径を 20 ~ 25 m/s に設定し、同じパイプが最小ターンダウンで 10 m/s を下回らないことを確認します。
- 出口速度制限から穴の総面積を計算し、部分的な詰まりを考慮してさらに 50 ~ 100% の穴を追加します。
- 水平から 45 度下に千鳥状に 2 列に穴を配置するか、下向きに 1 列に穴を配置します。決して上向きにしないでください。
- ジェットが 1 つの隅ではなくタンク全体を掃引できるように、流路の全長にわたって直径 8 ~ 12 の穴の間隔をあけます。
- パイプを入口に向かって後ろに傾けて下端から排出し、バルブが開いたときに凝縮水がスラグとして移動しないようにします。
スパージャーは混合装置ではありません。他に撹拌が存在しない場合、ジェットは体積全体を掃引する必要があり、これは通常、いくつかの大きな穴を備えた短いパイプではなく、より多くの小さな穴を備えたより長い実行を意味します。
故障モードとスパージングの比較
スパージャーのダウンタイムのほとんどは、起動時のウォーターハンマー、穴列間の熱疲労亀裂、サポートと分岐接続部の振動損傷の 3 つの故障によって説明されます。
- 蒸気バルブが開くときにノックする音は、ライン内に凝縮水が溜まっていることを示しています。下端にドレンポケットを取り付け、バルブをゆっくりと開きます。
- 12 ~ 24 か月後に穴の間で亀裂が放射状に広がっている場合は、パイプの上部が湿潤状態と乾燥状態を繰り返していることを意味します。浸水を増やすか、レベルコントロールバンドを締めてください。
- サポートの摩耗や枝の溶接部の亀裂は振動によって発生します。穴の出口速度を 30 m/s 未満にし、中間点付近にガイドを追加します。
- 入口近くの高温ゾーンとその奥に冷たい液体があるということは、直径が大きすぎる穴が少なすぎることを意味します。最初に穴の総面積を再計算します。
スチームパージング
- 最も低い資本コスト: 穴あけパイプ、制御バルブ、排水管
- 熱伝導面が汚れない
- 凝縮液はバッチを希釈するため、レシピに組み込む必要があります
- ターンダウン depends entirely on hole design
間接加熱
- 蒸気と製品は分離したままなので、希釈されません
- 設定値から1~2℃以内の制御が可能
- 伝熱面が汚れているため、清掃が必要です
- 資本コストが高く、設置面積も大きい
スパージングは液体を加熱する最も安価な方法であり、制御が最も困難です。プロセスで最後の 2 度が必要な場合、スパージャーだけではそれらを提供できません。
材料、コードおよび調達チェック
水およびほとんどのプロセス液体の場合、最小肉厚がスケジュール 40 の 316L ステンレス鋼がスパージ パイプの実際のデフォルトです。炭素鋼は、水の化学的性質が管理されている閉鎖処理システムでのみ許容されます。
| サービス | 推奨素材 | 実践メモ |
| 処理水・復水タンク | 炭素鋼 SA-106 Gr B | 最低コスト、1.5 mm の腐食代を許容 |
| 弱酸性またはアルカリ性のプロセス水 | 316Lステンレス | 食品および医薬品業務向けの標準的な選択肢 |
| 塩水、海水、塩化物を含む水 | デュプレックス 2205 または 6Mo | オーステナイト系グレードは 60 ℃を超えると塩化物応力腐食割れの危険性があります |
| 高温蒸気ヘッダー | P11やP22などの合金鋼 | 親線の仕様と溶接手順を一致させる |
- どの配管コードがラインに適用されているかを確認してください: 電力配管の場合は ASME B31.1、プロセス配管の場合は B31.3。
- 直径、間隔、列数、位置公差を含む穴パターンの図面を要求します。
- 設計圧力の 1.5 倍での静水圧試験と、重要なライン上の穴列の染料浸透検査が必要です。
- EN 10204 3.1 に準拠した材料証明書と溶接士の資格記録を含む溶接マップを要求します。
- できる製造業者から購入してください 入熱の確認と3Dレイアウトモデルの変換 溶接を開始する前に、現場でのほとんどの再作業が始まるためです。
スパージパイプは圧力部品です。たとえそれが長いドリルパイプのように見える場合でも、蒸気システムの他の圧力コンポーネントと同じ説明書とともに購入する必要があります。
スパージャーの背後にある熱回収システム
ほとんどのプラントでは、スパージャーが噴射する蒸気は、目的のために生成されたものではありません。排ガスやプロセス廃熱から回収され、それが経済性を生み出します。
通常、スパージャーの仕様は、ガスタービン排気の排熱回収ボイラー、キルンまたは炉の下流の廃熱ボイラー、またはプラントの蒸気メインなど、蒸気源がすでに固定された状態で納品されます。排ガス中の熱をさらに 10 パーセント回収すると、スパージャー設置の投資回収額が数年から数か月に変わり、多くの場合、スパージャーで利用可能な圧力が上昇し、タンクが到達できる温度範囲が広がります。
 HRSG 排ガス回収用産業廃熱ボイラー 鉄鋼、化学薬品、セメント、製錬排ガスに適応し、柔軟な蒸気容量と耐食性設計により廃熱を回収します。 製品を見る→
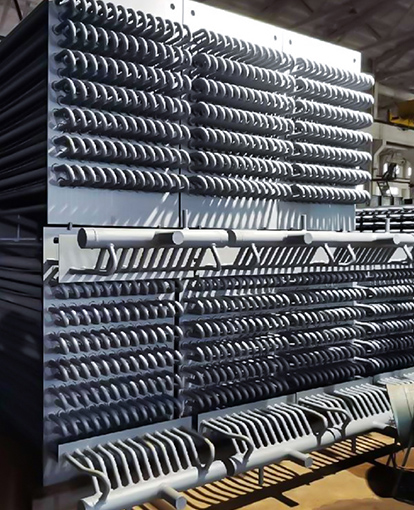
回収チェーンはスパージャー自体と同じくらい重要です。フィン付きチューブは、エコノマイザと排熱回収蒸気発生器の両方における基本的な熱伝達要素であり、H タイプ、スパイラル、ヒート パイプの設計のいずれを選択するかによって、ユニットがどれだけの汚れに耐えられるか、またどれだけ簡単に掃除できるかが決まります。粉塵の多い排ガスでは、H タイプのフィン付きチューブがガス レーンを真っ直ぐに保ち、すす吹きが容易になります。一方、スパイラル フィン付きチューブは、同じ体積により多くの表面積を詰め込み、よりクリーンなガスに適しています。
 ボイラーおよび廃熱回収用スパイラルフィン付きチューブ カスタマイズ可能なフィン形状を備えた高効率の熱交換コンポーネントで、コンパクトな伝熱面が必要なクリーンな排ガスに適しています。 製品を見る→
管束の下流では、エコノマイザーが低温で作業を行い、排ガスが煙突に到達する前に排ガスから有効な最後の熱を取り出します。プロセス装置では、回収される余分な熱に対して、排気、コールドエンド腐食、酸露点のバランスをとる必要があります。
 化学および石油化学プロセス装置の排ガス用エコノマイザ 密閉耐食構造と可変運転の監視により、製油所およびメタノールプロセスの排気からの低温廃熱を回収します。 製品を見る→
どのような構成であっても、伝熱面は汚れ、浸食、振動が最初に現れる場所であるため、 フィン付きチューブの検査計画 スパージャーのメンテナンスと同じ話に属します。
スパージャーは、その背後にある蒸気と同じくらい安価です。その蒸気を上流で回収すると、計算全体が変わります。
よくある質問
スパージャーの蒸気流量はどのように計算しますか?
液体の質量とタンクの水当量に比熱と温度上昇を掛け、加熱時間で割ってkWを求め、次に蒸気1kg当たりの放出熱で割ります。 6 bar g で凝縮水がタンク温度で約 2,400 kJ/kg になると、2,000 kW の負荷には約 3.0 t/h が必要になります。ウォームアップ中の熱損失のために 5 ~ 10 パーセントを追加します。
蒸気バルブが開くときにスパージパイプがノックするのはなぜですか?
凝縮物。アイドル状態のスパージパイプは水で満たされ、フルフローで入ってくる蒸気がそのスラグをラインに沿って押し出します。パイプをドレンポケットに向かって傾斜させて戻し、バルブが開く前に凝縮水を除去し、流れをゆっくりと上昇させます。大規模なラインでは、ウォームアップ バイパスのコストは、1 つのウォーター ハンマー現象が引き起こす可能性のある損害よりもはるかに低くなります。
スパージャーはどのくらいの深さに浸すべきですか?
作動液の最低レベルより少なくとも 300 mm 低く、タンク床の上には 100 ~ 200 mm の隙間があります。水没が浅いと水しぶきや騒音が発生し、パイプの上部が乾燥して循環し、これが穴列間の疲労亀裂の通常の原因となります。
スパージャーは、蒸気流量、穴面積、浸水深さの 3 つの数値によって決まります。 3 つすべてを正しく理解すれば、残りは文書化されます。
スパージャーは複雑である必要はありませんが、計算する必要があります。タンクの容積が負荷を設定し、負荷が蒸気流量を設定し、蒸気流量が口径と穴の面積を設定し、浸水によってパイプが設計寿命を迎えるか、2 番目のシーズンに亀裂が生じるかが決まります。
スパージャーはプロセス機能を備えた加圧部品です。エネルギーバランスからサイズを決定し、ターンダウン範囲全体に対応する穴を配置し、スチームシステムの他の部分と同じ書類を使って購入します。